產品照片
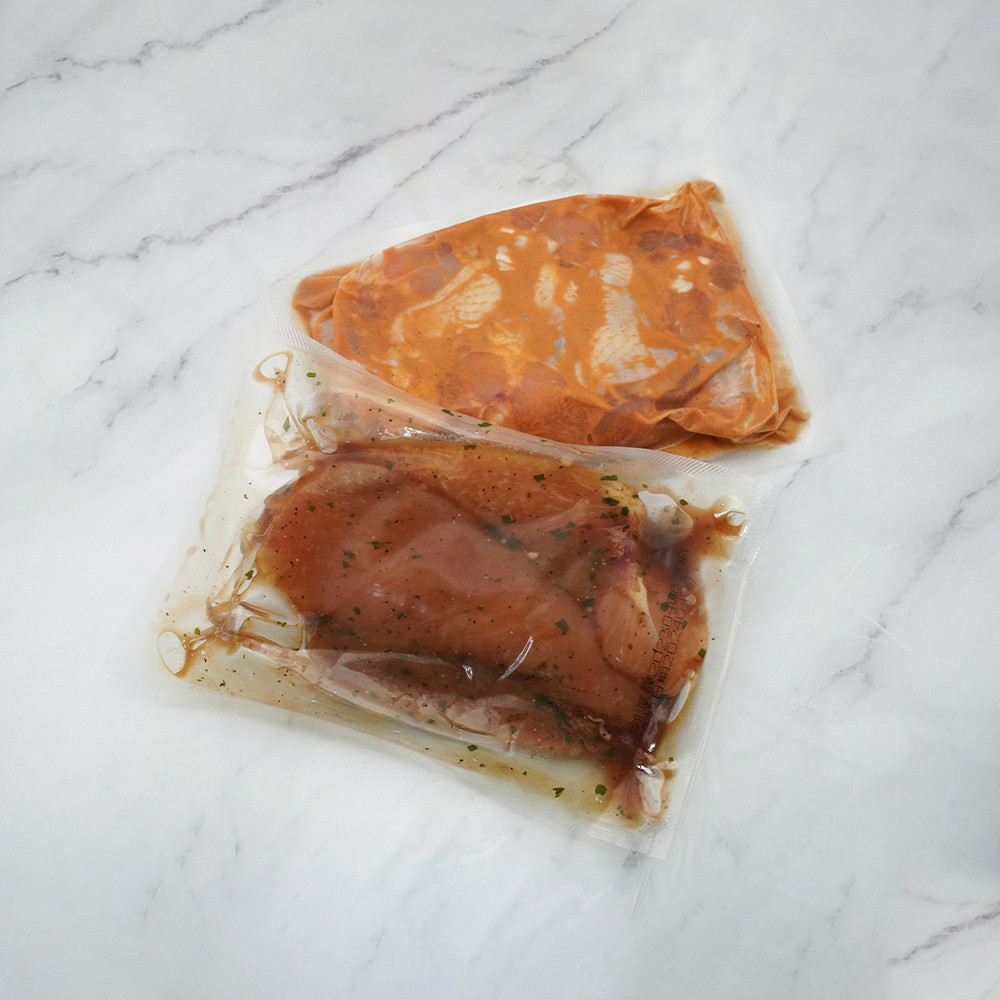
尼龍(PA)熱成型膜 — 食品包裝 F2647(180μm)
NL180 尼龍/PE 熱成型膜,作為連續自動真空熱成型產線封口/成型膜使用,專為超深 60–70mm 成型深度設計。與 PET 或 OPP 貼合後,可為雞肉、火腿、香腸、培根、鴨肉、肉品及海鮮形成真空袋。
適合最大型切塊的超深拉伸規格
F2647 為聯盟包裝 NL 系列的 180μm 規格,專為 60–70mm 成型深度設計——是中量級產品線中最深的模穴,適用於整塊原切肉、大型帶骨部位與多件裝大量包裝。此規格提供系列中最高的延伸率(MD/TD 620%/600%)以吸收深拉伸的張力,並具備放電處理的 NY 表面確保貼合可靠。
F2647 的應用
- 1
超深拉伸真空包裝
冷藏及冷凍食品用超深拉伸真空包裝膜,成型深度 60–70mm。伸長率 620%/600% 為 NL 尼龍(PA)系列最高,正是能拉到這個深度的原因。
- 2
整塊原切與帶骨禽肉
整塊牛豬肉原切塊及大型帶骨禽肉。降伏點依方向不同為 160/130 kg/cm²,成型時要考慮機械方向承受較多拉伸。
- 3
大型火腿與培根塊
整隻火腿、大型培根塊、整隻鴨及其他大型加工肉品。到這個深度轉角變薄最明顯,模具圓角與膜厚同等重要。
- 4
最大模穴容積包裝
需要最大模穴容積的大型或多件裝海鮮及肉品包裝。超過 70mm 時,系列上還有 262μm 的 15309,可涵蓋 60–100mm。
- 5
超深拉伸熱成型產線
連續自動真空熱成型產線超深拉伸封口/成型膜。霧度 15%,即使透過較深的拉伸側壁,零售可見度仍維持。
- 6
貼合成完整真空袋
與 PET 或 OPP 貼合,構成完整真空袋。在 60–70mm 深拉伸下,貼合層必須隨底膜一同延伸而不在轉角處分層——這正是最深的包裝最常先出問題的位置。
完整規格表:熱成型尼龍/PE 膜系列
F2647 為聯盟包裝 NL 尼龍/PE 熱成型膜系列中的 180μm 規格——成型深度 60–70mm、霧度 15%、伸長率(MD)620%。下表同時列出同系列其他規格供對照參考。
| Property | Standard | Unit | F2646 (50μm) | F2624 (80μm) | F2615 (120μm) | F2606 (150μm) | F2647 (180μm) | 15309 (262μm) |
|---|---|---|---|---|---|---|---|---|
| Thickness | — | μm | 50 | 80 | 120 | 150 | 180 | 262 |
| Yield Point (MD) | ASTM D882 | kg/cm² | 150 | 150 | 130 | 180 | 160 | N/A |
| Yield Point (TD) | ASTM D882 | kg/cm² | 150 | 150 | 140 | 170 | 130 | N/A |
| Break Point (MD) | ASTM D882 | kg/cm² | 450 | 460 | 320 | 430 | 400 | N/A |
| Break Point (TD) | ASTM D882 | kg/cm² | 380 | 470 | 330 | 450 | 430 | N/A |
| Elongation (MD) | ASTM D882 | % | 370 | 480 | 450 | 510 | 620 | N/A |
| Elongation (TD) | ASTM D882 | % | 440 | 550 | 500 | 560 | 600 | N/A |
| Tensile Modulus 2% (MD) | ASTM D882 | kg/cm² | 2400 | 2400 | 2400 | 3400 | 3400 | 4000 |
| Tensile Modulus 2% (TD) | ASTM D882 | kg/cm² | 2100 | 2300 | 2300 | 3000 | 3200 | 4500 |
| Static C.O.F. (放電處理) | ASTM D1894 | kg/200g | N/A | N/A | N/A | N/A | N/A | 0.10 |
| Static C.O.F. (untreated) | ASTM D1894 | kg/200g | 0.08 | 0.08 | 0.09 | 0.09 | 0.09 | 0.10 |
| Kinetic C.O.F. (放電處理) | ASTM D1894 | kg/200g | N/A | N/A | N/A | N/A | N/A | 0.08 |
| Kinetic C.O.F. (untreated) | ASTM D1894 | kg/200g | 0.07 | 0.08 | 0.08 | 0.09 | 0.08 | 0.09 |
| Haze | ASTM D1003 | % | 4 | 5.7 | 10 | 12.5 | 15 | 20 |
| Corona-Treated Surface | — | — | N/A | N/A | NY | NY | NY | NY |
| Suggested Forming Depth | — | mm | — (sealing film) | 10–15 | 10–30 | 40–50 | 60–70 | 60–100 |
| Width | — | — | 客製化 | |||||
| Length | — | — | 客製化 | |||||
審核:聯盟包裝研發團隊。
F2647 的性能優勢
儲存須知
避免陽光直射、風吹雨淋,應於適當環境條件下儲存。搬運時應避免產品自高處滑落、遭受污染或碰撞受損。
品質與認證
依 ISO 9001 品質管理系統於 GMP 潔淨室環境中生產,並通過 ISO 22000 與 HACCP 食品安全認證。所有產品均定期進行年度安全檢驗。
關於 F2647 的常見問題
F2647 做到 60–70 mm,跟 15309 的 60–100 mm 怎麼分?
看是否需要超過 70 mm。60–70 mm 區間兩支都能做,F2647(180 μm)比 15309 (262 μm)薄了 82 μm,材料成本明顯較低;只有深度到 70 mm 以上才需要 15309 那個級距的厚度。
F2647 延伸率 620%/600% 是系列最高,這對深抽多重要?
是深抽的核心條件。延展性決定薄膜能否在轉角處持續拉伸而不變薄破裂——F2647 的 620%/600% 明顯高於 F2606 的 510%/560% 與 F2624 的 480%/550%。厚度提供材料餘裕,延伸率決定這些材料能不能被拉到位,兩者缺一不可。
F2647 的降伏點 160/130 落差較大,成型時要注意什麼?
注意產品長軸的擺放方向。MD 160 與 TD 130 kg/cm² 相差約 19%,代表薄膜橫向較早進入延展。長條形深盤若橫向拉伸量大,轉角壁厚可能不均,建議在製程驗證時分別量測縱橫向轉角,再決定模具擺放角度。
F2647 哪一面經過處理?
NY 面放電處理,供印刷或貼合。與 F2606 、 F2615 相同的處理配置,若您的產線已在跑那兩支,換到 F2647 不需改變捲料方向或處理面判定,只需依厚度調整加熱與成型參數。
F2647 霧度 15%,深盤真空包還適合零售陳列嗎?
適合,但外觀訴求應由上膜負責。60–70 mm 的深抽盤體側壁經大幅延展,霧度上升是結構必然;F2647 的 15% 仍優於 15309 的 20%。實務做法是下膜以成型能力為優先,透明度需求交給清澈的上膜(例如 F2646 ,霧度 4%)。
帶骨肉品一直刺破真空包,該怎麼改?
往上加厚並提高延伸率,並先檢查轉角。F2647 為 180 μm 的 NL 尼龍/PE 規格,建議成型深度 60–70 mm,延伸率 620%/600% 是系列最高——膜是被拉進模穴,而不是薄到某一點變成弱點。若更深或更重,還有 262 μm 的 15309。
貼體真空包裝與真空袋,高單價分切肉品該選哪一種?
貼體包裝讓產品貼合底盤、能呈現形狀,適合高單價與不規則分切;真空袋成本較低、速度較快,但外形會塌。無論哪一種,能做多深都取決於下膜——F2647 建議深度 60–70 mm、霧度 15%。先決定呈現方式,再依拉伸深度挑規格。